Pompage de lisier abrasif pour l'industrie minière
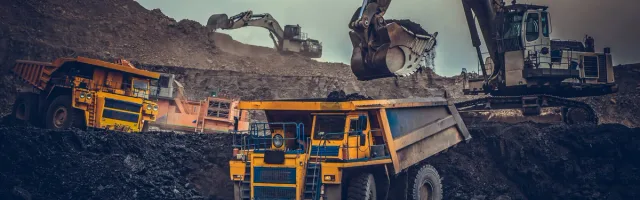
Un lisier chargé de minerai ne se pompe pas comme de l'eau claire. Une pompe choisie sur une courbe d'eau propre perd de la hauteur, sort de son point de rendement et use ses pièces bien plus vite que prévu. Le résultat se lit en arrêts non planifiés et en remplacements d'urgence.
DRN Industriel travaille le dimensionnement, la sélection et le dépannage d'équipements de procédé depuis plus de 35 ans, au Québec et dans l'Est du Canada. Sur un circuit de lisier, cela veut dire corriger la courbe selon votre minerai, retenir le bon matériau d'usure et remettre en état ce qui est déjà installé.
L'usure vient du contact répété des particules solides avec la roue, la volute et les chemises. Elle se concentre là où la vitesse relative est la plus élevée : le bord d'attaque et la face d'usure avant.
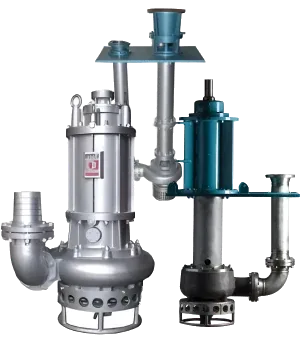
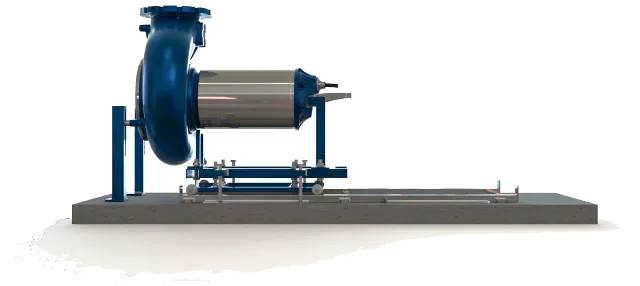
Grande roue, vitesse basse, passages larges, pièces sacrificielles faites pour être changées : c'est la géométrie qui décide de la durée de vie, pas la puissance installée.
Les trois familles de procédés d'un site minier n'imposent pas la même pompe. Le traitement demande une machine qui encaisse un lisier dense en continu, le transfert une machine qui s'amorce seule sur des volumes intermittents.
Le relevage, lui, doit passer des solides entiers sans colmater. Trois régimes, trois géométries, et un seul principe de sélection : partir du service à rendre, jamais du catalogue.
Nous partons de votre point de fonctionnement réel, corrigeons la courbe du constructeur pour votre lisier, puis retenons une roue assez grande pour tenir la hauteur à vitesse réduite.
Sur une machine déjà installée, l'atelier mesure les jeux et l'état des surfaces avant de proposer quoi que ce soit : une remise en état bien faite rend souvent les performances d'origine.
Une pompe dimensionnée pour son lisier s'use à un rythme prévisible. Les intervalles d'entretien deviennent planifiables, les arrêts cessent d'être des urgences et le coût de cycle de vie baisse sans qu'aucune pièce ne change de fournisseur.
Nos spécialistes techniques répondent dans l'heure pendant les heures d'ouverture, et la plupart des pièces courantes partent le jour même, avec livraison en 24 à 48 heures en Amérique du Nord.
Les questions ci-dessous sont celles que nos spécialistes reçoivent le plus souvent sur un circuit de lisier minier. Les réponses portent sur la méthode de sélection et d'entretien; le détail des modèles et des séries vit sur les fiches d'équipement.
Le dimensionnement commence par quatre mesures : la densité du solide, la concentration en poids, la granulométrie et la densité du lisier qui en résulte. Ces valeurs servent à corriger la courbe du constructeur, établie à l'eau claire. La hauteur disponible diminue, le rendement baisse et la puissance absorbée augmente. Sauter cette correction est l'erreur la plus courante sur un circuit de minerai, parce que la pompe paraît convenir sur le papier.
Vient ensuite la vitesse minimale de transport, celle sous laquelle les particules cessent d'être portées par le fluide et se déposent au bas de la conduite. Un circuit dimensionné trop juste se bouche; un circuit trop rapide use la conduite et la pompe sans rien gagner. La fenêtre utile est étroite et dépend de la granulométrie autant que du débit, ce qui explique pourquoi deux mines voisines ne retiennent pas la même pompe.
Avec la courbe corrigée en main, le reste s'enchaîne : une roue assez grande pour tenir la hauteur à vitesse périphérique réduite, puis le matériau d'usure, l'étanchéité d'arbre et l'entraînement. Nous travaillons à partir de vos relevés plutôt que d'une moyenne de catalogue, parce qu'un lisier moyen n'existe sur aucun site.
Reste le côté aspiration, que l'habitude de l'eau claire fait souvent oublier. Un lisier qui dégaze ou qui entraîne de l'air perd sa hauteur nette d'aspiration bien plus vite qu'une eau propre au même débit, et la pompe se met à caviter sans que rien n'ait changé au refoulement. Une conduite d'aspiration trop large laisse par ailleurs les solides se déposer avant même d'atteindre la roue. Nous vérifions les deux avant de clore une sélection.
Les élastomères absorbent l'énergie des particules fines et arrondies qui frappent la paroi de biais, et ils résistent à la plupart des lisiers corrosifs. Sur un minerai broyé fin, une roue et des chemises en caoutchouc durent souvent plus longtemps qu'un métal équivalent, pour une masse moindre. Leur limite est mécanique : une particule grossière ou anguleuse ne rebondit pas, elle coupe.
Le métal dur à haute teneur en chrome encaisse ces particules et les hauteurs élevées par étage, là où un élastomère se déchirerait. En contrepartie, il s'use plus vite en abrasion fine et accepte mal les chocs thermiques. C'est pourquoi un même site retient parfois du caoutchouc en aval du broyage et du métal dur en amont.
En pratique, deux variables départagent les deux familles : la taille des plus grosses particules que la pompe verra passer et la hauteur demandée par étage. Ajoutez la chimie du fluide porteur, qui peut écarter un métal autrement correct. Nous posons ces trois questions avant de proposer un matériau, et nous relisons l'usure de la machine en place quand elle existe.
Un point utile : la roue et les chemises ne sont pas obligées d'être du même matériau. Il est courant de garder une roue en métal dur, qui voit les plus gros impacts, avec des chemises en caoutchouc qui encaissent mieux l'abrasion fine du reste du circuit. Mieux encore, ces pièces se changent sans toucher au corps de pompe ni à la tuyauterie, de sorte qu'un premier choix de matériau n'est jamais définitif.
Parce que l'usure ne suit pas la vitesse, elle la dépasse largement. Doubler la vitesse périphérique d'une roue ne double pas l'usure : elle augmente bien davantage. C'est la raison pour laquelle une pompe à lisier est conçue avec une grande roue tournant lentement là où une pompe à eau claire ferait le même débit avec une petite roue rapide.
D'où le piège le plus fréquent : choisir une pompe trop grande, puis l'étrangler sur une vanne pour retrouver le débit voulu. La machine travaille alors loin de son point de rendement, la recirculation interne s'installe et les pièces d'usure partent beaucoup plus vite que le calcul ne le prévoyait.
Le symptôme est reconnaissable sans instrument : des pièces changées bien plus souvent que prévu, sans panne qui l'explique, et une vanne de refoulement laissée à moitié fermée en permanence. La correction passe par le diamètre de roue et la vitesse d'entraînement, pas par la vanne.
Deux corrections existent, et aucune ne passe par la vanne. Réduire le diamètre de roue ramène la hauteur sans toucher à la vitesse; changer le rapport d'entraînement ou poser un variateur ramène la vitesse sans toucher à la roue. La seconde laisse une marge de réglage que la première retire définitivement. C'est pourquoi nous retenons volontiers une pompe capable de tenir le point dans le bas de sa plage de vitesse.
Sur une pompe centrifuge à lisier, l'inventaire vraiment utile tient en peu de références : la roue, la chemise de gorge, les chemises de volute avant et arrière, le manchon d'arbre, la bague d'expulsion et la garniture. Ces pièces sont sacrificielles par conception; les remplacer est l'entretien normal de la machine, pas une réparation.
Toutes ne s'usent pas au même rythme. La roue et la chemise de gorge partent les premières, parce que c'est là que la vitesse relative des particules est la plus élevée. Garder ces deux références sur place, avec la garniture, couvre la majorité des arrêts; le reste peut se commander à la demande.
DRN maintient un large inventaire de pompes et de pièces, y compris des composants rares et anciens que les fabricants ne tiennent plus. Nous pouvons établir la liste des pièces d'usure propres à votre machine à partir de son numéro de série, ce qui évite de commander une référence voisine qui ne montera pas.
Reste à savoir quand les changer. Le calendrier est un mauvais guide, parce que l'usure suit le minerai et non les mois. La mesure utile est le jeu entre la roue et la chemise de gorge : il s'ouvre progressivement, et la hauteur comme le rendement se dégradent bien avant la panne. Relever ce jeu à chaque arrêt planifié donne une courbe d'usure propre au poste, et c'est elle qui fixe le bon intervalle.
Une volute usée ne condamne pas la pompe. Réinitialiser les jeux, remplacer la roue et les chemises, refaire l'étanchéité et aligner l'entraînement ramènent souvent une machine à ses performances d'origine, pour une fraction du remplacement et sans toucher à la tuyauterie existante.
Nous faisons la réparation générale, les contrats d'entretien et la remise à neuf complète de pompes, ventilateurs, agitateurs et systèmes assemblés. L'atelier mesure les jeux et l'état des surfaces avant de proposer quoi que ce soit, de sorte que la décision repose sur l'état réel de la machine.
Le remplacement se justifie dans un cas précis : quand le régime de fonctionnement a changé. Un minerai plus abrasif, un débit plus élevé ou une hauteur revue font sortir la pompe de la plage pour laquelle elle a été retenue, et aucune remise en état ne corrige une sélection devenue fausse. Même alors, le délai d'approvisionnement d'une pompe à lisier spécialisée est rarement court, et une remise en état intermédiaire achète souvent la production que la machine neuve ne peut pas encore livrer.
Entre les deux cas, il existe une troisième voie que peu de gens demandent : profiter de la remise en état pour corriger la sélection d'origine. La machine est ouverte, la roue est déjà sortie, et c'est le moment le moins coûteux pour changer un diamètre, passer d'un élastomère à un métal dur ou revoir l'étanchéité. Une pompe mal choisie au départ ressort alors ajustée à son lisier réel, sans achat de machine.
Peu d'exploitations peuvent reproduire leur lisier sur un banc, et la plupart des essais en laboratoire coûtent davantage que la pompe. Nous travaillons donc à partir de trois sources : vos relevés de procédé, les courbes publiées par le constructeur et l'usure observée sur la machine déjà en place. Sur un poste neuf, cette troisième source n'existe pas : nous partons alors d'une installation comparable et retenons une marge de vitesse, de sorte que la première correction coûte un rognage de roue plutôt qu'une pompe.
Cette dernière source est la plus sous-estimée. La forme de l'usure dit où l'énergie se perd : un bord d'attaque entamé, une chemise de gorge creusée d'un seul côté ou une volute marquée en sortie racontent chacune une histoire différente, et chacune mène à une correction différente.
Quand le doute ne porte que sur un paramètre, un essai sur la machine en service tranche plus vite qu'une étude : changer un diamètre de roue ou une vitesse d'entraînement se mesure en quelques semaines de production. Nos spécialistes peuvent vous aider à lire l'usure existante avant d'engager quoi que ce soit.
Une validation ne vaut que si elle est comparable. Relevez le débit, la pression au refoulement, la puissance absorbée et le jeu de gorge au moment de la mise en service, puis aux mêmes points à chaque arrêt. Trois relevés suffisent à montrer une tendance, et une tendance vaut mieux qu'un essai de laboratoire sur un lisier reconstitué qui ne sera jamais tout à fait le vôtre.
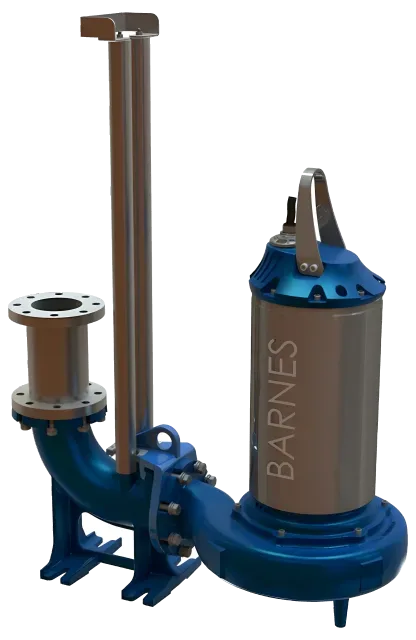
Au traitement du minerai, le lisier est dense, chargé et continu. La pompe centrifuge à lisier, à roue chemisée et vitesse basse, y est la règle parce qu'elle est la seule à encaisser ce régime des heures durant sans perdre sa géométrie interne.
En transfert, les volumes sont intermittents et les fluides souvent agressifs : réactifs, décantations, fonds de bassin. La pompe pneumatique à membrane y gagne parce qu'elle s'amorce seule, tolère la marche à sec et fonctionne sans électricité, ce qui compte dans une zone mal desservie.
Au relevage, le problème n'est plus l'abrasion mais le colmatage : il faut passer des solides entiers et des matières filandreuses. La roue dégagée ou vortex sacrifie du rendement pour y arriver, et c'est un arbitrage assumé. Les trois régimes vivent souvent sur le même site, et c'est le service demandé qui désigne la famille.
Les trois régimes se rejoignent sur un point, et c'est celui qui fait baisser les coûts : l'inventaire. Un site qui retient deux tailles de pompe à lisier au traitement plutôt que cinq, et une seule série de pompes à membrane au transfert, divise le nombre de références d'usure à garder sans rien perdre côté procédé. Nous regardons cette convergence quand nous dimensionnons un poste, parce qu'une sélection isolée coûte toujours plus cher à entretenir.
Donnez-nous votre point de fonctionnement, votre minerai et l'historique d'usure de la machine en place. Vous repartez avec une sélection corrigée pour votre lisier, la liste des pièces d'usure correspondantes et, si la remise en état suffit, un devis d'atelier.
Pour que la réponse soit rapide, joignez la plaque signalétique de la pompe en place, ou son numéro de série, et une photo de la pièce usée si vous en avez une. C'est ce qui nous évite de revenir vers vous pour des informations manquantes.